


Veuillez nous laisser un message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Ce qu’une machine change n’est pas le plafond de qualité. C'est la variance. Une soudeuse manuelle maintient une vitesse de déplacement d'environ ± 10 % sur un passage de deux mètres, et un peu moins au redémarrage. Une tête à arc submergé le maintient à ± 2% sur six mètres, quarante fois de suite, et ne passe pas un mauvais lundi. Les réparations proviennent de la queue de cette distribution, et non du pic, de sorte que la valeur de l'automatisation est proportionnelle à la variance qu'un atelier présente actuellement - et dans un atelier avec un taux de réparation de 2 %, l'automatisation achète très peu.
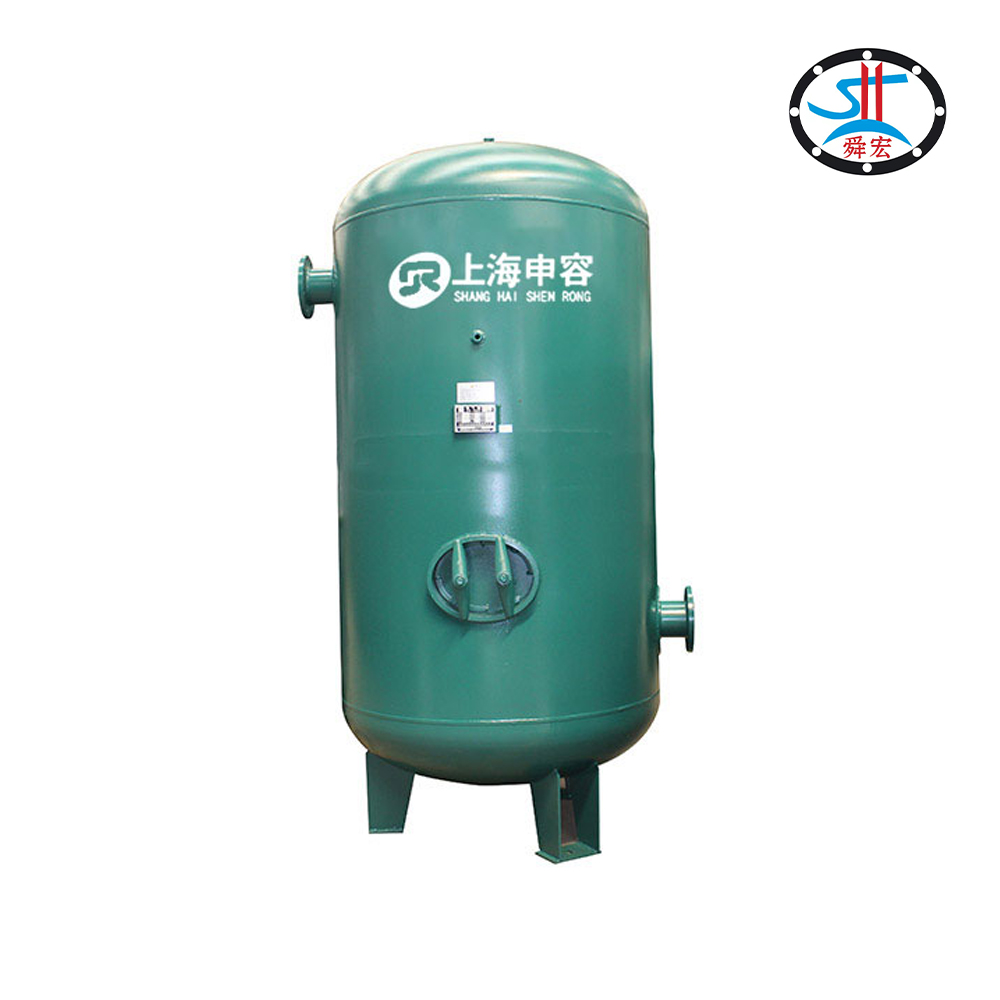
Deux ateliers peuvent tous deux fournir un joint longitudinal solide. Demandez-leur ce qui se passe le quarantième et la différence apparaît.
Le résultat d'un soudeur manuel est une distribution : généralement excellente, parfois non, à l'exception des changements d'équipe, des redémarrages après une pause déjeuner et de la fin d'une longue couture. Ces clusters sont l’endroit où vivent les défauts. Non pas parce que le soudeur est imprudent, mais parce qu'un être humain ne peut pas maintenir constantes six variables sur six mètres tout en surveillant la piscine, l'espace et la fumée.
Ce cadrage a une conséquence pratique pour quiconque rédige une spécification. "Soudage automatique requis" n'est pas une clause de qualité. Il s'agit d'une clause de processus qui se trouve être en corrélation avec la qualité dans les ateliers à forte variance manuelle, et qui n'est en corrélation avec rien du tout dans les ateliers dont les soudeurs manuels produisent déjà 98 % de radiographies de premier passage. La clause qui dit réellement ce que vous voulez est un taux de réparation, ou un taux d'acceptation sur les cinquante derniers films.
La réponse honnête à la question du soudage longitudinal automatique par rapport au soudage manuel est que le joint longitudinal est le seul endroit où la machine gagne carrément, et la réponse s'inverse dès que vous changez de type de joint. La raison est la géométrie et non la technologie.
Une couture longitudinale est une ligne droite sur une plaque incurvée. La coque reste immobile sur ses rouleaux, la torche se déplace sur une trajectoire droite et la relation entre la torche, l'espace et la plaque est constante du premier au dernier millimètre. Rien ne bouge que la machine doive suivre.
Une couture de circonférence est le contraire. La coque tourne sous une tête fixe, la gravité change de direction au cours de la rotation et la même soudure passe par des positions plates, verticales et aériennes en un seul tour. Le suivi est désormais un problème de contrôle et l'opérateur est de nouveau dans la boucle.
Couture | Processus typique | Niveau d'automatisation habituel | Pourquoi |
Longitudinal | Arc immergé sur colonne et flèche | Automatique | Géométrie droite, statique et constante |
Circonférence (circonférentielle) | SAW ou FCAW sur un rotateur | Semi-automatique | Changements de position à travers la révolution |
Buse et accessoire | GMAW, SMAW | Manuel | L'accès et l'aménagement varient à chaque fois |
Tube à plaque tubulaire | GTAW | Manuel | La géométrie est un ensemble de surfaces courbes sans place pour une piste |
Le métier n’est donc pas « boutique automatique » versus « boutique manuelle ». Presque tous les fabricants sérieux font les deux, sur différentes coutures du même navire. La rangée du bas est celle qui n'est jamais automatisée : les joints tube-plaque tubulaire sur un échangeur de chaleur sont réalisés à la main car il n'y a pas de piste à parcourir ni de deuxième côté sur lequel soutenir la soudure, et cela sera toujours vrai lorsque la colonne et la flèche exécuteront chaque joint de coque de l'atelier.
Six variables déterminent ce que devient une soudure : courant, tension, vitesse de déplacement, dévidage du fil, oscillation et dépassement. Un soudeur manuel ajuste les six en continu et inconsciemment. Une machine les maintient et, ce faisant, fixe la variable la plus importante pour l'acier : l'apport de chaleur, qui est Q = 60 × E × I / (1 000 × v) en kJ/mm, avec la tension en volts, le courant en ampères et la vitesse de déplacement en mm par minute.
Processus | Actuel | Tension | Vitesse de déplacement | Apport de chaleur |
GTAW | 120 A | 12 V | 80 mm/min | 1,08 kJ/mm |
FCAW | 220 A | 26 V | 250 mm/min | 1,37 kJ/mm |
SMAW | 130 A | 24 V | 120 mm/min | 1,56 kJ/mm |
SCIE | 600 A | 30 V | 500 mm/min | 2,16 kJ/mm |
Lisez attentivement ce tableau, car il contient la partie contre-intuitive. L’arc submergé génère environ 40 % de chaleur en plus que le soudage à la baguette, pas moins. Un apport thermique plus élevé n'est pas automatiquement meilleur : sur des tôles trempées et revenues, une soudure SAW lourde en un seul passage peut ramollir suffisamment la zone affectée par la chaleur pour modifier les résultats d'impact. C'est pourquoi la qualification de la procédure pour le soudage automatique doit souvent inclure une plage d'apport thermique et des tests d'impact dont une procédure manuelle n'a jamais eu besoin.
Ce que l’automatisation permet, sur le plan métallurgique, c’est que l’apport de chaleur soit le même mardi que lundi. La cohérence de l’apport de chaleur est ce qui rend une procédure reproductible, et la reproductibilité est ce qui rend le taux de réparation prévisible.
Il existe un deuxième avantage, sous-estimé. SAW enterre l'arc dans le flux, il n'y a donc pas d'éclaboussures à broyer et le capuchon en ressort lisse. Un capuchon lisse produit des radiographies plus nettes et moins de faux appels à l'interprétation – le critique du film ne conteste pas un motif d'éclaboussures qui ressemble à de la porosité. C'est un gain de qualité, et cela n'apparaît jamais dans un procédé de soudage.
Les défauts manuels et les défauts automatiques n’ont pas la même forme.
Les défauts manuels sont aléatoires et locaux. Un coup d'arc, des scories piégées à un redémarrage, une fissure de cratère où le soudeur s'est arrêté pour changer une électrode, un profil de cordon qui erre. Chacun mesure quelques centimètres de long, chacun peut être rejeté séparément et chacun est réparé seul.
Les défauts automatiques sont systématiques. Si la tête s'écarte de 1,5 mm de l'axe de la couture, si la distribution du flux est insuffisante à une extrémité ou si l'espace radiculaire s'est ouvert à mi-passe, la machine ne le remarque pas et ne compense pas. Il répète l'erreur sur les six mètres entiers.
C’est là l’asymétrie : l’automatisation augmente le rendement du premier passage et augmente le coût d’une mauvaise journée. Un atelier manuel avec une mauvaise soudure a une réparation de 200 mm. Un magasin automatique avec une mauvaise configuration a une coque mise au rebut.
Le contrôle est bon marché et fréquemment ignoré : soudez un premier morceau, radiographiez-le, puis exécutez le reste. Trois cents millimètres de couture et un film vous indiquent si les réglages, le flux et le suivi sont corrects. Les ateliers qui effectuent toute la couture et inspectent à la fin sont ceux qui découvrent un défaut systématique sur un cylindre terminé.
Une soudeuse manuelle absorbe les variations. Donnez-en un à la racine qui erre entre 0 et 2 mm et le soudeur le comblera, l'amincira ou le remplira, et la soudure passera. Une machine ne le peut pas. Il a été fixé pour un espace et il comblera cet espace.
L’automatisation ne supprime donc pas les compétences du processus. Il le déplace – du soudeur au monteur et à la préparation des bords. Les exigences qui suivent sont peu glamour et non négociables :
C'est pourquoi la fraiseuse de chants est plus importante que la tête de soudage. C'est également pourquoi, sur nos propres coques d'appareils sous pression, la tolérance d'ajustement apparaît sur le dessin avant que la procédure de soudage ne soit choisie — choisissez d'abord la procédure et le dessin ne la prendra pas en charge.
La distorsion a sa place ici aussi. Une couture longitudinale se contracte en refroidissant et déforme la coque ; l'effet est appelé pic et il est mesuré par rapport à la même limite d'ovalité de 1 % qui régit le roulement. Une machine à séquence contrôlée et back-stepping le gère mieux qu'un soudeur travaillant d'un seul côté, ce qui est une vraie différence de qualité et n'a rien à voir avec l'arc.
La manière utile de résoudre ce problème est l’arithmétique plutôt que le principe. Sur un joint longitudinal de 12 mm, le soudage manuel à la baguette effectue quatre passes à environ 120 mm/min ; l'arc submergé exécute deux passes à 500 mm/min. Sur six mètres cela fait environ 3,3 heures contre 0,4 heure. Mais la machine a besoin d'un alignement, d'un flux, de languettes et d'un premier coup avant de faire quoi que ce soit, appelez cela 45 minutes par travail plutôt que par unité. Résolvez les deux et ils se croisent à environ 1,5 mètre de couture.
En dessous de cette longueur, le manuel est moins cher et tout aussi solide. Au-dessus, la machine gagne en main d’œuvre avant de gagner en qualité. C'est toute la décision, et cela explique pourquoi un atelier construit pour un travail ponctuel sur mesure conserve les deux : les coutures longues sur une colonne et une flèche, les coutures courtes et tout ce qui est gênant entre les mains d'un soudeur.
En tant que fabricant chinois travaillant selon GB/T 150 avec documentation ASME et PED sur demande, Shunhong utilise un arc immergé automatique sur les joints longitudinaux et des soudeurs manuels qualifiés sur les joints de circonférence, les soudures de buses et les joints internes des adsorbeurs et des filtres , avec chaque ID de soudeur enregistré par rapport au joint. La même usine fournit des clients OEM de séchoirs déshydratants dont les dessins précisent la procédure par un numéro, qui est la seule version de cette conversation qui se termine sans argument. Si vous auditez un fournisseur – Shaoxing Shangyu Shunhong Chemical Equipment Co., Ltd. inclus – demandez le WPS, le PQR derrière celui-ci et la carte des soudures. Trois documents, vingt minutes et l'essentiel de ce qu'une visite d'usine vous apprendrait.
Q : Soudage longitudinal automatique ou manuel : la version de la machine est-elle toujours meilleure ? R : Non. C’est plus cohérent, pas plus fort. Sur une couture courte, le temps de configuration est supérieur aux économies réalisées, et un atelier manuel bien géré peut égaler la radiographie. La machine gagne sur les coutures longues et les travaux répétés, où la cohérence se transforme directement en un taux de réparation prévisible.
Q : Le soudage automatique réduit-il le nombre d’inspections nécessaires ? R : Pas officiellement : le Code définit les examens par type et service conjoints, et non par processus. En pratique, un atelier doté d'un processus automatique stable peut défendre un examen ponctuel avec une efficacité conjointe de 0,85 là où un atelier manuel ne le pourrait pas, car son taux de réparation est suffisamment bas pour que la clause d'escalade de l'UW-52 ne soit pas un pari.
Q : Puis-je accepter un certificat de soudeur à sa valeur nominale ? R : Seulement après avoir vérifié la plage et la date. Un certificat qualifié sur tôle mince en position plate ne couvre pas les tôles épaisses verticalement vers le haut, et toute qualification expire au bout de six mois sans recours à ce procédé.
Q : Quelle qualification de procédure de soudage est requise pour un navire ? R : Un WPS soutenu par un PQR qui couvre le groupe de matériaux, la plage d'épaisseur, la position, l'apport thermique et le traitement thermique du joint réel. Si des tests d'impact sont requis par les conditions de service, le PQR doit contenir les résultats d'impact au niveau de l'entrée de chaleur de production.
Courriel : 2446199752@qq. com
Portable : +86.15858807973
Site Web : www.sxshcooler.com
Envoyer à ce fournisseur
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.